Для больших площадей, высоковязких и высоконаполненных промышленных ЛКМ чаще выбирают безвоздушное распыление: оно позволяет работать с высокой подачей материала и снижать потери на туманообразование. Пневматический способ удобнее там, где приоритетны тонкая атомизация, управляемость факела и качество финишной поверхности. Однако окончательный выбор зависит не только от площади объекта, но и от конкретного ЛКМ, требуемой толщины покрытия, геометрии конструкции и возможностей оборудования.
Один и тот же материал в некоторых случаях допускает оба способа нанесения, но рабочая вязкость, сопло, давление и допустимое разбавление будут различаться. Поэтому промышленную окраску правильнее начинать не с выбора краскопульта, а с требований технической документации покрытия и условий объекта.
Чем отличаются безвоздушное и пневматическое распыление
Главное различие заключается в способе формирования факела. При пневматическом нанесении материал дробится потоком сжатого воздуха, а при безвоздушном — за счет высокого давления самого ЛКМ и резкого перепада давления при выходе через сопло.
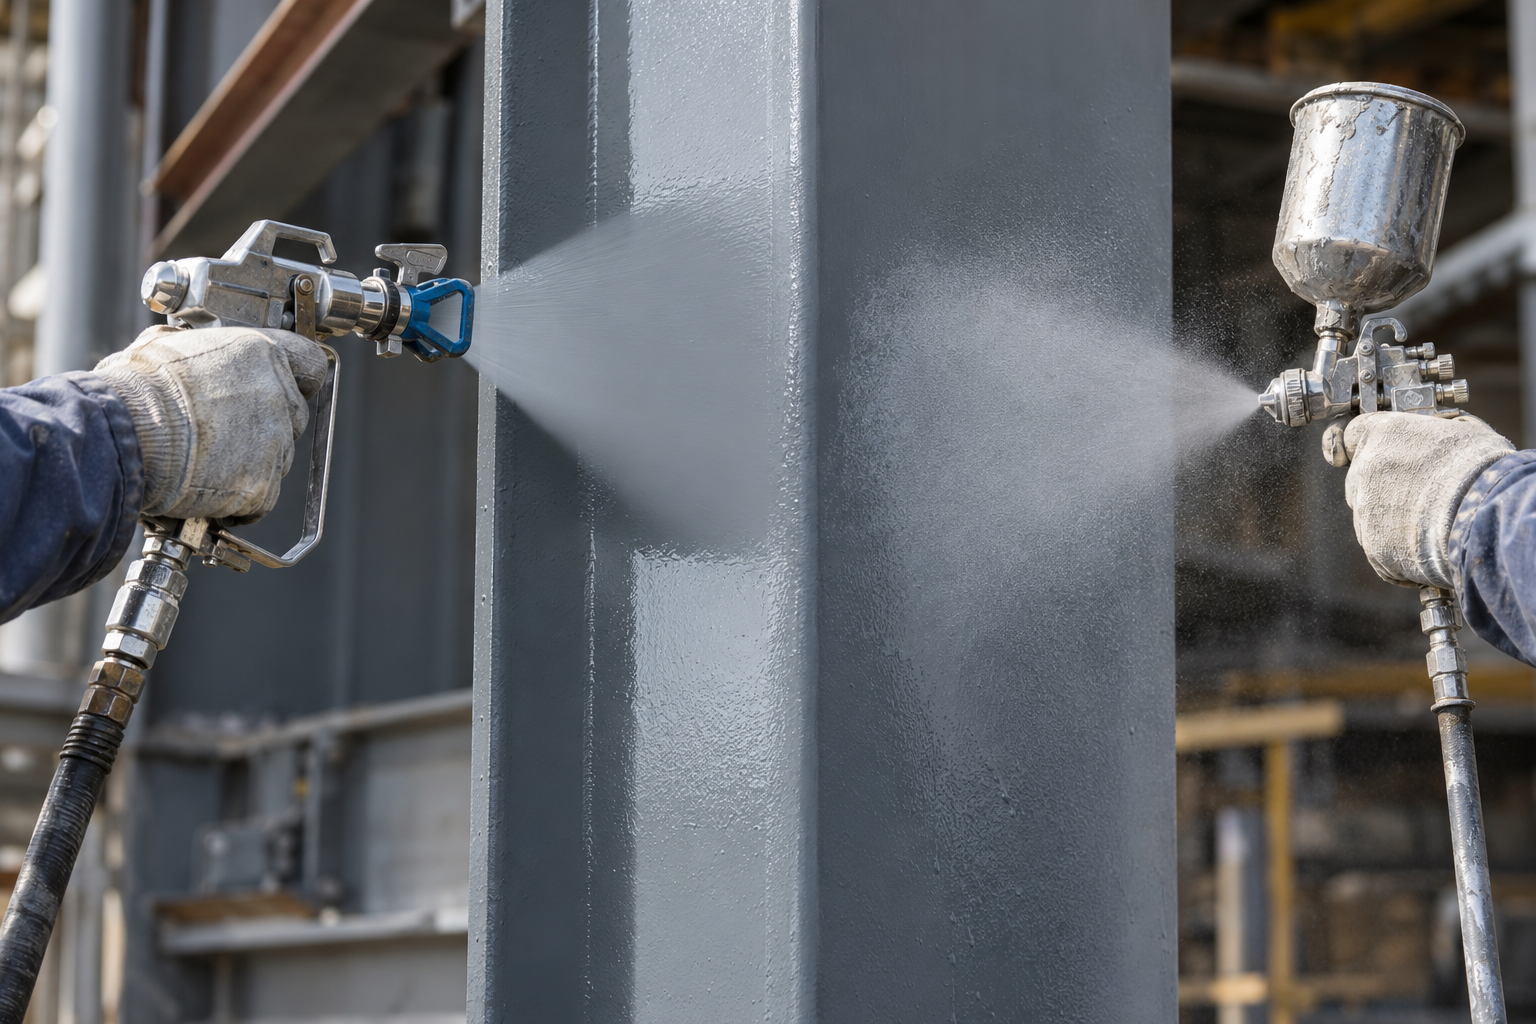
Пневматическое распыление подает краску и воздух к распылительной головке, где поток воздуха дробит материал на мелкие капли. Такой принцип позволяет хорошо контролировать факел и получать качественную поверхность, поэтому его часто используют для эмалей, лаков, грунтовок и других покрытий, где важна равномерность финишного слоя.
Рабочие параметры нельзя сводить к одному диапазону давления для всей пневматики: conventional, HVLP и другие системы отличаются по конструкции и режимам. Кроме того, результат зависит от вязкости ЛКМ, настройки подачи материала, диаметра дюзы, расстояния до поверхности и производительности компрессора.
Безвоздушное распыление не использует поток воздуха непосредственно для дробления краски. Насос подает материал под высоким давлением к соплу, через которое он распыляется в виде факела. Такой способ особенно эффективен на больших площадях и при нанесении вязких либо высоконаполненных промышленных составов.
Отсутствие отдельного атомизирующего потока воздуха обычно уменьшает туманообразование по сравнению с традиционным пневматическим распылением, однако фактические потери материала зависят от давления, сопла, расстояния, геометрии поверхности и техники оператора. Поэтому фиксированную «экономию в процентах» нельзя считать универсальным свойством airless.
Ключевые различия двух методов:
- Формирование факела. Пневматическая система использует сжатый воздух, а airless распыляет материал за счет гидравлического давления.
- Производительность. Безвоздушный способ обычно удобнее для непрерывной окраски больших поверхностей и подачи значительного объема ЛКМ.
- Качество финиша. Пневматический краскопульт дает больше возможностей для тонкой настройки атомизации и факела.
- Вязкость ЛКМ. Airless хорошо подходит для многих вязких и высоконаполненных материалов, но допустимый метод всегда определяется производителем покрытия.
- Потери при распылении. У conventional air spray туманообразование обычно выше, однако результат зависит от конкретной системы и ее настройки.
Хороший пример того, почему нельзя жестко закреплять материал за одним способом, дает грунтовка ЭП-0199: для нее предусмотрено как пневматическое, так и безвоздушное нанесение, поэтому метод выбирают уже с учетом объекта, оборудования и требуемого режима работ.
Для каких ЛКМ и задач подходит каждый способ
Пневматическое распыление рационально применять при работе с покрытиями, для которых важны качественная атомизация и управляемый финиш. Безвоздушная технология дает преимущества там, где требуется быстро нанести значительный объем материала на большую поверхность или работать с более вязким покрытием.
Пневматический способ часто используют для окраски деталей сложной формы, небольших металлоконструкций, оборудования и поверхностей с высокими требованиями к внешнему виду. Он дает возможность точнее изменять форму факела и подачу материала, но требует компрессора, подготовки воздуха и эффективного удаления окрасочного тумана.
Безвоздушный способ особенно удобен при окраске резервуаров, крупных металлоконструкций, промышленных помещений, судовых конструкций и других больших поверхностей. Он также широко применяется для эпоксидных, цинконаполненных, огнезащитных и других промышленных покрытий, если такой метод предусмотрен технической документацией.
Например, для грунт-эмали ВИНИКОР производитель задает отдельные параметры для пневматического и безвоздушного нанесения, поэтому давление и сопло нужно подбирать не по универсальной таблице, а по требованиям конкретного материала.
| Условие | Пневматическое распыление | Безвоздушное распыление |
|---|---|---|
| Большая площадь | Возможно, но производительность зависит от подачи материала и организации работ | Часто предпочтительно за счет высокой подачи и скорости нанесения |
| Высоковязкий или высоконаполненный ЛКМ | Применимость проверяют по ТДС материала и возможностям оборудования | Часто является основным вариантом, если разрешен производителем |
| Высокие требования к финишу | Хорошо подходит благодаря тонкой регулировке атомизации | Зависит от материала, сопла и требуемого качества поверхности |
| Сложная мелкая геометрия | Удобен для локальной работы и управления факелом | Требует точного выбора сопла и техники нанесения |
| Значительная толщина покрытия | Возможность зависит от характеристик конкретного ЛКМ | Часто применяется для толстослойных промышленных систем |
| Туманообразование | Обычно выше у conventional air spray | Обычно ниже при корректной настройке оборудования |
| Основной критерий выбора | Контроль факела и качество финиша | Производительность и возможность работать с вязкими ЛКМ |
Толщину покрытия также нельзя напрямую привязывать к типу распыления. Для каждого ЛКМ отдельно задаются рекомендуемая толщина сухой пленки, толщина мокрого слоя, число проходов и межслойная выдержка. Airless может упростить нанесение более толстого мокрого слоя, но допустимое значение определяет сам материал.
Практический сценарий: если необходимо окрасить несколько тысяч квадратных метров металлоконструкций высоконаполненным грунтом, приоритет обычно смещается в сторону airless. Для окраски отдельных деталей, кромок или элементов с повышенными требованиями к декоративности может оказаться удобнее пневматический способ или комбинация технологий.
Когда используют air-assisted airless
Между классическим пневматическим и безвоздушным распылением существует промежуточный вариант — air-assisted airless. Основное дробление материала происходит за счет гидравлического давления, а дополнительный поток воздуха корректирует форму факела и улучшает атомизацию.
Такой способ применяют, когда производительности чистого airless недостаточно сочетать с требованиями к качеству финиша. Он может быть полезен при нанесении промышленных эмалей на оборудование, металлоконструкции и серийные изделия, где нужно уменьшить туманообразование по сравнению с conventional air spray, но получить более управляемый факел, чем при обычном airless.
Air-assisted нельзя считать автоматически лучшим вариантом: оборудование сложнее, требуется источник сжатого воздуха, а настройка системы включает одновременно давление материала и параметры дополнительного воздуха. Выбор оправдан только тогда, когда требования к поверхности и производительности действительно используют преимущества такой схемы.
Как подобрать сопло и рабочее давление
Правильное сопло и минимально достаточное давление важнее условного значения «норма для airless». Настройка должна обеспечивать стабильный факел и нормальную атомизацию конкретного ЛКМ без избыточного давления и ненужного туманообразования.
Размер отверстия сопла влияет прежде всего на количество материала, проходящего через распылитель. Угол сопла определяет ширину факела, но фактическая ширина дополнительно зависит от расстояния до окрашиваемой поверхности. Поэтому два сопла с разным углом могут использоваться с одним материалом для разных по геометрии участков.
Допустимые параметры лучше брать непосредственно из технической документации покрытия. Например, у полиуретановой эмали указаны разные условия пневматического и безвоздушного распыления, что позволяет сразу подбирать оборудование под конкретный материал, а не наоборот.
Рабочее давление также зависит от системы. Для airless на него влияют вязкость и температура ЛКМ, размер сопла, требуемая подача, характеристики насоса, диаметр и длина шланга. Чем длиннее магистраль и выше сопротивление материала, тем заметнее становятся потери давления до распылительного пистолета.
Увеличивать давление «с запасом» не стоит. Если факел уже сформирован равномерно, дальнейший рост давления обычно не улучшает качество покрытия, но способен увеличить туманообразование, нагрузку на оборудование и скорость износа сопла.
Дефекты распыления: что проверять в первую очередь
Один и тот же дефект может иметь несколько причин, поэтому корректировка только давления часто не решает проблему. Диагностику лучше вести последовательно: проверить состояние основания и ЛКМ, затем вязкость, сопло, факел, расстояние до поверхности, скорость движения и только после этого менять режим оборудования.
Типовые дефекты и возможные причины:
- Наплывы и потеки. Чаще возникают из-за избыточной подачи материала, медленного движения пистолета, малого расстояния до поверхности или нанесения слишком большого мокрого слоя.
- Сухой опыл. Его могут вызвать большое расстояние до поверхности, высокая температура, быстрый растворитель, избыточное давление или слишком мелкая атомизация.
- Неравномерный факел. Проверяют износ или загрязнение сопла, достаточность давления, фильтры, вязкость материала и стабильность его подачи.
- Шагрень. Причиной может быть высокая вязкость, недостаточная атомизация, неправильный растворитель, температура или нарушение рекомендуемой толщины слоя.
- Кратеры. В первую очередь исключают масло, силикон, конденсат и другие загрязнения поверхности или сжатого воздуха, а затем проверяют совместимость системы покрытий.
Если вязкость необходимо корректировать, разбавитель выбирают по документации конкретного ЛКМ, а не только по скорости испарения. Для ряда эпоксидных, виниловых и других промышленных составов применяется растворитель Р-4, но допустимое количество разбавления всегда ограничивается требованиями выбранного материала.
Пример диагностики: если края airless-факела выражены заметно сильнее центра, сначала проверяют давление и состояние сопла. Если равномерный факел получить не удается при допустимых настройках, причиной может быть несоответствие сопла вязкости материала или недостаточная производительность оборудования, а не необходимость бесконечно увеличивать давление.
Что учитывать при нанесении промышленных ЛКМ
При промышленной окраске способ распыления рассматривают вместе с характеристиками самого покрытия. Для двухкомпонентных систем дополнительно важны жизнеспособность смеси, температура материала, допустимое разбавление и время, за которое подготовленный состав необходимо выработать.
Толщину покрытия контролируют не только после высыхания. По сухому остатку материала можно определить необходимую толщину мокрой пленки, а во время нанесения проверять WFT толщиномером. Такой подход позволяет раньше обнаружить отклонение и не ждать полного отверждения покрытия для оценки результата.
Для вязких огнезащитных материалов способность оборудования обеспечить требуемую подачу особенно важна. Например, огнезащитная краска PROTECT F допускает безвоздушное нанесение, поэтому параметры аппарата и режим распыления нужно сопоставлять с требованиями самого состава и проектной толщиной покрытия.
Также учитывают температуру ЛКМ и основания, влажность воздуха, точку росы, вентиляцию и допустимую межслойную выдержку. Даже правильно выбранный краскопульт не компенсирует нарушение условий нанесения или подготовки поверхности.
Безопасность при безвоздушном распылении
Высокое давление airless требует отдельной дисциплины безопасности. Струя материала способна проникнуть под кожу и вызвать тяжелую инъекционную травму, поэтому нельзя направлять пистолет на человека, проверять распыление рукой или разбирать элементы системы до полного сброса давления.
Перед обслуживанием установки давление снимают в соответствии с инструкцией оборудования, а исправность предохранителя пистолета, шлангов и соединений контролируют до начала работ. При распылении горючих растворительных материалов дополнительно соблюдают требования по вентиляции, заземлению оборудования и исключению источников воспламенения.
Средства защиты подбирают с учетом самого ЛКМ: опасность определяется не только способом распыления, но и растворителями, пигментами, отвердителями и другими компонентами покрытия. Поэтому данные паспорта безопасности материала должны учитываться вместе с инструкцией окрасочного оборудования.
Какой способ выбрать для промышленного объекта
Если основная задача — быстро покрыть большую площадь промышленным ЛКМ с высокой или средней вязкостью, чаще рассматривают безвоздушное распыление. Если приоритетом является тонкий управляемый финиш на деталях сложной формы, преимущество может получить пневматическая система. Между ними находится air-assisted airless, который используют при необходимости совместить производительность с более точным формированием факела.
На одном объекте методы можно сочетать. Основные поверхности резервуара или металлоконструкции окрашивать airless, а отдельные узлы и участки с повышенными требованиями к внешнему виду выполнять другим способом. Главное — чтобы каждый выбранный метод был разрешен технической документацией конкретного покрытия.
Короткий алгоритм выбора: сначала определите ЛКМ и требуемую толщину покрытия, затем проверьте разрешенные способы нанесения, оцените площадь и геометрию объекта, требования к финишу и только после этого подбирайте производительность установки, сопло и рабочее давление.
Часто задаваемые вопросы
Универсальных режимов распыления для всех промышленных красок нет, поэтому ответы ниже задают направление выбора, а точные параметры необходимо сверять с технической документацией ЛКМ и оборудования.
Вопрос: Чем отличается безвоздушное распыление от пневматического?
Ответ: Пневматический краскопульт дробит ЛКМ потоком сжатого воздуха, а airless формирует факел за счет высокого давления материала. Пневматика дает больше возможностей управлять атомизацией и финишем, безвоздушный способ обычно эффективнее при большой площади и высокой подаче материала.
Вопрос: Можно ли один и тот же ЛКМ наносить обоими способами?
Ответ: Да, если оба способа разрешены производителем. При этом для каждого варианта могут отличаться рабочая вязкость, степень разбавления, сопло, давление и рекомендуемая техника нанесения.
Вопрос: Можно ли наносить airless тонкослойные покрытия?
Ответ: Можно, если техническая документация материала допускает такой способ и оборудование позволяет обеспечить требуемую подачу и факел. Сам по себе airless не означает обязательного получения толстого слоя.
Вопрос: Безвоздушное распыление всегда расходует меньше краски?
Ответ: Не всегда. По сравнению с conventional air spray потери на туманообразование обычно могут быть ниже, но фактический расход зависит от геометрии объекта, укрывистости ЛКМ, толщины покрытия, сопла, давления и техники оператора.
Вопрос: Как понять, какое сопло нужно для промышленной краски?
Ответ: Сначала проверяют рекомендуемый диапазон в технической документации ЛКМ, затем учитывают необходимую подачу, ширину факела и производительность установки. Универсального размера сопла для всех эпоксидных, полиуретановых или огнезащитных материалов нет.
Перед окраской пробное распыление на тестовом участке позволяет проверить факел, укрывистость и фактическую толщину мокрой пленки, а затем скорректировать режим до начала основной работы. Это особенно важно при смене материала, сопла или окрасочной установки.
Нужна помощь в подборе промышленного ЛКМ и режима нанесения? Специалисты компании «Антикор ЛКМ» помогут сопоставить материал с условиями объекта, рекомендованным способом распыления и требованиями к толщине покрытия, а также подобрать подходящий разбавитель и рассчитать необходимое количество ЛКМ. Получить консультацию можно по телефону +7 (812) 701-01-42 или оставить заявку на сайте.